Подача СОЖ через шпиндель: когда нужна и как устроена
При сверлении глубоких отверстий, обработке жаропрочных сплавов и работе на высоких режимах охлаждение «снаружи» перестаёт справляться: жидкость не доходит до режущей кромки, стружка остаётся в зоне резания, инструмент греется и ломается раньше срока. Решение — подача СОЖ (смазочно-охлаждающей жидкости) через шпиндель и сам инструмент, прямо в зону резания. В статье разберём, как устроена такая система, когда она действительно нужна, чем отличаются варианты по давлению и что проверять при выборе и эксплуатации. Конкретные значения давления и расхода всегда сверяйте с руководством станка и каталогом инструмента.
- Принцип и назначение подачи СОЖ через шпиндель
- Когда она нужна, а когда достаточно наружного охлаждения
- Из чего состоит система
- Уровни давления и их отличия
- Как выбрать инструмент, оправку и жидкость
- Внутренний подвод СОЖ на токарных станках
- Типичные ошибки и обслуживание
- Заключение
Принцип и назначение подачи СОЖ через шпиндель
В классической схеме жидкость подаётся на инструмент через гибкие сопла-«локоны» или кольцевой коллектор вокруг шпинделя. Струя бьёт снаружи, и по мере роста глубины реза или при вращении инструмента значительная часть жидкости до кромки не доходит. Внутренняя подача (в англоязычной литературе — through-spindle coolant, TSC, или CTS) устроена иначе: жидкость от насоса поступает во вращающийся шпиндель, проходит по осевому каналу, через оправку и выходит из отверстий в самом инструменте — рядом с режущими кромками.
Такая схема решает сразу три задачи:
- Охлаждение — жидкость попадает точно туда, где выделяется тепло, что снижает температурный износ кромки.
- Эвакуация стружки — поток выталкивает стружку из отверстия или кармана, не давая ей забиваться и повторно попадать под кромку.
- Смазка — в зоне контакта снижается трение, улучшается шероховатость поверхности и стабильность размера.
Если вы выбираете систему подачи в целом, начните с обзора видов систем подачи СОЖ на станках с ЧПУ: там рассмотрены наружные и внутренние схемы и их место в общей структуре охлаждения.
Когда она нужна, а когда достаточно наружного охлаждения
Внутренняя подача не обязательна для любой операции, и её установка на станок или замена инструмента на «охлаждаемый» стоит денег. Ориентиры, когда она оправдана:
- Глубокое сверление. Общеинженерный ориентир — отверстия глубиной от 3–4 диаметров и более: без внутреннего подвода стружка не выходит, возрастает риск поломки сверла. Для глубины 8–10 диаметров и более внутренняя подача, как правило, становится обязательной.
- Обработка глухих карманов и полостей — стружка скапливается на дне и вторично попадает под фрезу.
- Труднообрабатываемые материалы — нержавеющие стали, титановые и жаропрочные никелевые сплавы, где критичен отвод тепла.
- Вязкие материалы с длинной стружкой — давление помогает дробить и вымывать стружку.
- Высокоскоростная и высокопроизводительная обработка, где наружная струя просто не успевает за вращением инструмента.
- Автоматизированное производство — когда нужна стабильная работа без вмешательства оператора в удаление стружки.
Достаточно наружного охлаждения при чистовой обработке мелких деталей, при обработке чугуна и некоторых материалов «всухую» или с минимальной смазкой, при коротких отверстиях и открытых поверхностях. Если на таких операциях вы получаете перегрев инструмента, вначале проверьте режимы резания и геометрию, а уже потом решайте вопрос о внутреннем подводе. Подбор самого инструмента удобно вести параллельно — см. материал про выбор фрез для станков с ЧПУ.
Из чего состоит система
Путь жидкости от бака до кромки включает несколько узлов. Нарушение в любом из них отражается на давлении и расходе на выходе.
- Бак и насос высокого давления. Отдельный насос (обычно винтовой или центробежный многоступенчатый, в зависимости от диапазона давления) формирует нужное давление. Часто он отделён от основного насоса, подающего СОЖ на наружные сопла.
- Система фильтрации. Мелкие частицы стружки и шлама забивают каналы в инструменте, а в шпинделе действуют как абразив. Тонкость фильтрации задаётся требованиями станка и инструмента — уточняйте по руководству; ориентир — десятки микрометров, а для высоких давлений обычно требуется более тонкая очистка.
- Трубопроводы и шланги высокого давления с соответствующим запасом по рабочему давлению.
- Ротационное соединение (rotary union) на заднем конце шпинделя. Это узел, который передаёт жидкость из неподвижного трубопровода во вращающийся вал. Он содержит уплотнение скольжения и является расходным элементом.
- Осевой канал шпинделя и тяговая шпилька. Шпиндель с внутренним подводом имеет сквозное отверстие, а шпилька (или винт) оправки — центральный канал для прохода жидкости.
- Оправка (патрон) и уплотнительные элементы. Хвостовик инструментальной оправки должен иметь отверстие для СОЖ; на стыке «шпиндель — оправка» работает уплотнение или трубка-коннектор.
- Охлаждаемый инструмент с внутренними каналами: свёрла, фрезы, расточные головки, держатели пластин.
- Управление и датчики. Включение подачи — по M-коду, назначенному производителем станка (уточняйте по документации). Контролируют давление, уровень и температуру жидкости; на ряде станков есть защита от «сухого хода» и отключение подачи при отсутствии инструмента в шпинделе.
Часть электрических сигналов — реле давления, датчики уровня, управляющие сигналы насоса — проходит через модули ввода-вывода и плату управления электрошкафа. Охлаждающие вентиляторы шкафа, насоса и приводов также работают в условиях масляного тумана, поэтому при обслуживании не забывайте о вентиляторах охлаждения и состоянии фильтров шкафа.
Уровни давления и их отличия
Давление — главная характеристика системы. Оно определяет не только охлаждение, но и способность дробить стружку, а также требования к насосу, фильтрам и уплотнениям. Ниже сводка по типичным классам; конкретные значения у разных производителей отличаются, поэтому используйте её только как ориентир.
| Класс | Ориентировочное давление | Где применяют | Особенности |
|---|---|---|---|
| Низкое | до 10–20 бар | Сверление средней глубины, фрезерование карманов, общее охлаждение | Простая система, умеренные требования к фильтрации |
| Среднее | порядка 20–40 бар | Глубокое сверление, нержавеющие стали, расточка | Нужны отдельный насос и более тонкая фильтрация |
| Высокое | от 70 бар и выше | Жаропрочные сплавы, титан, токарная обработка с дроблением стружки | Повышенные требования к уплотнениям, шлангам, инструменту и охлаждению самой жидкости |
Следует помнить: давление в баке или на выходе насоса и давление на выходе из инструмента — не одно и то же. Потери в шланге, ротационном соединении, канале оправки и сопле могут быть заметными. Кроме того, чем выше давление, тем больше энергии насос передаёт жидкости, и она сильнее нагревается — на длительных циклах нужен чиллер или достаточный объём бака.
Как выбрать инструмент, оправку и жидкость
Подача через шпиндель работает, только если вся цепочка согласована. Проверьте по очереди:
- Готовность шпинделя. Станок должен быть в исполнении с внутренним подводом СОЖ (с ротационным соединением и сквозным каналом). Доустановка возможна не везде — уточняйте у производителя или в сервисной службе.
- Тип и размер оправки. Для внутреннего подвода нужны оправки с каналом, а на стыке — подходящая тяговая шпилька. Использование «глухой» шпильки блокирует подачу.
- Инструмент с внутренними каналами. Важны диаметр и количество каналов: от них зависит расход при заданном давлении. Для мелких свёрл с узкими каналами необходима более тонкая фильтрация.
- Паспортное давление инструмента и узла. Не превышайте рабочее давление, указанное производителем инструмента, ротационного соединения и шлангов.
- Состав и концентрация СОЖ. Для высоких давлений важна низкая склонность к пенообразованию — пена снижает КПД насоса и охлаждение. Концентрацию и рекомендации по применению берите из паспорта жидкости; для большинства эмульсий она составляет единицы процентов, но точное значение зависит от продукта и материала заготовки.
Для универсального применения на станках с ЧПУ подойдёт, например, универсальная СОЖ S500CF — её можно заказать в канистрах и бочках для разных объёмов бака. Перед применением на станке с высоким давлением сверьте её технические требования с рекомендациями производителя станка и инструмента. Полный ассортимент представлен в разделе смазочно-охлаждающих жидкостей.
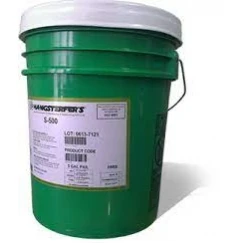
Универсальная СОЖ в канистре 19 литров — удобный вариант для заправки и доливки баков станков с ЧПУ небольшого объёма и для пробных применений.
Для крупных производств с большими баками и централизованной системой экономичнее брать жидкость в бочках: та же S500CF поставляется в таре 209 литров.
Та же универсальная СОЖ в бочке 209 литров — для станочных парков и систем с большим объёмом заправки.
Внутренний подвод СОЖ на токарных станках
На токарных станках логика та же, но реализация другая: жидкость обычно подаётся не через вращающийся шпиндель, а через неподвижный или приводной инструментальный блок револьверной головки прямо в державку резца. Высокое давление здесь используют для дробления стружки при обработке вязких и жаропрочных материалов, при отрезке и обработке канавок, а также для точного охлаждения пластины под стружкой.
Если токарный станок оснащён револьверной головкой с каналами СОЖ, для внутреннего подвода применяют специальные блоки. Например, блоки WTO для резцов квадратного сечения и для пластинчатых резцов подводят жидкость высокого давления к режущей кромке. Подбирайте блок по типу державки и по присоединению к вашей головке; общий обзор вариантов — в разделе приводных блоков для станков с ЧПУ, а информация по бренду собрана на странице WTO.
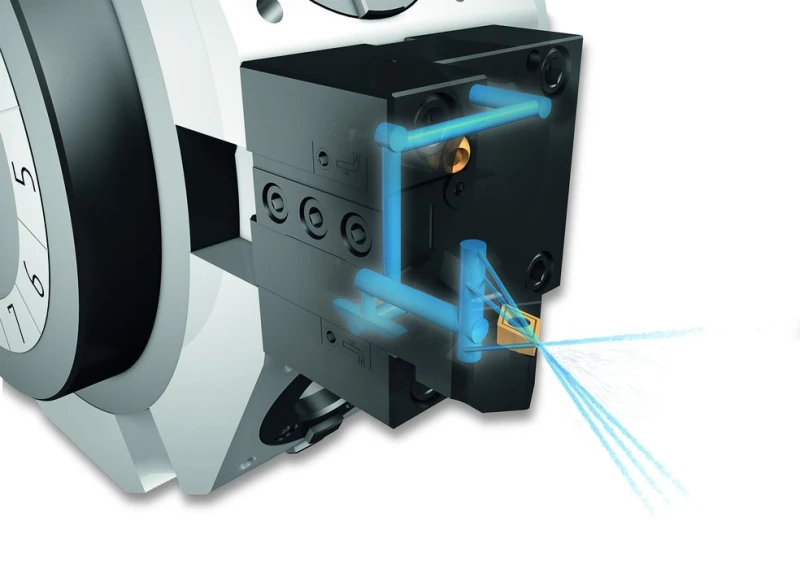
Блоки для установки резцов квадратного сечения на револьверную головку с подачей СОЖ высокого давления непосредственно к инструменту.
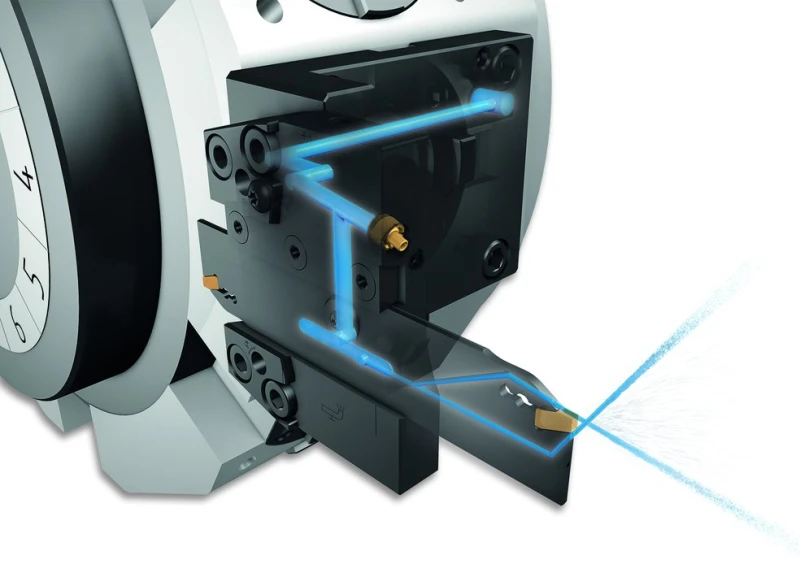
Блоки для пластинчатых резцов (отрезка, канавки) с внутренним подводом СОЖ высокого давления: жидкость подаётся под стружку к режущей пластине.
Типичные ошибки и обслуживание
Большинство отказов внутренней подачи связано не с самим насосом, а с засорением каналов, износом уплотнений и неверной настройкой. Основные проблемы и их проявления:
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Падение давления на выходе | Засорён фильтр или каналы инструмента | Перепад на фильтре, чистота каналов инструмента и шпильки |
| Течь из задней части шпинделя | Износ уплотнения ротационного соединения | Состояние и ресурс соединения, отсутствие работы «всухую» |
| СОЖ попадает в подшипники шпинделя | Нарушена герметичность на стыке «шпиндель — оправка» | Уплотнение, чистота конуса, тип шпильки; при шуме и нагреве — диагностика шпинделя |
| Пена в баке | Неподходящая жидкость, воздух в магистрали, неверная концентрация | Тип СОЖ, уровень в баке, подсос воздуха на входе насоса |
| Перегрев жидкости и станка | Недостаточный объём бака или отсутствие охлаждения жидкости | Температура СОЖ, режим насоса; см. причины перегрева станка |
| Подача не включается | Нет сигнала по M-коду, срабатывание защиты по уровню или давлению | Реле, датчики, цепи управления и модуль ввода-вывода |
Частые ошибки в эксплуатации:
- Включение подачи без инструмента в шпинделе. Жидкость выбрасывается в рабочую зону, может попасть на направляющие и в шкаф.
- Работа с давлением выше паспортного для инструмента, оправки или ротационного соединения.
- Экономия на фильтрации. Мелкая стружка и шлам быстро выводят из строя уплотнения и забивают каналы.
- Смешивание разных типов СОЖ без проверки совместимости.
- Игнорирование регламента: не отслеживают концентрацию, pH, запах и загрязнение жидкости.
В плановое обслуживание стоит включить очистку фильтров и бака, замеры концентрации и температуры СОЖ, осмотр шлангов и ротационного соединения, проверку каналов инструмента. Если нужна оценка состояния шпиндельного узла, оборудование можно передать на ремонт промышленного оборудования, а вибрационные признаки износа подшипников помогает отследить вибродиагностика шпинделя.
FAQ: частые вопросы
Когда подача СОЖ через шпиндель действительно необходима?
При глубоком сверлении (ориентир — от 3–4 диаметров и более), обработке глухих карманов, жаропрочных сплавов, титана и нержавеющих сталей, где наружная струя не достигает кромки и не выводит стружку.
Какое давление СОЖ нужно для внутренней подачи?
Зависит от операции: от 10–20 бар для общего охлаждения до 70 бар и выше для жаропрочных сплавов и дробления стружки. Точные значения уточняйте по руководству станка и каталогу инструмента.
Можно ли установить подачу СОЖ через шпиндель на станок, где её не было?
В ряде случаев можно, но требуется шпиндель со сквозным каналом, ротационное соединение, насос высокого давления и фильтрация. Возможность доработки уточняйте у производителя станка или сервисной службы.
Почему СОЖ течёт из задней части шпинделя?
Чаще всего изношено уплотнение ротационного соединения — например, из-за работы «всухую» или загрязнённой жидкости. Проверьте соединение и качество фильтрации, при необходимости замените узел.
Подойдёт ли любая СОЖ для высокого давления?
Нет. Важны низкое пенообразование, совместимость с материалами уплотнений и корректная концентрация. Ориентируйтесь на паспорт жидкости и рекомендации производителя станка.
Заключение
Подача СОЖ через шпиндель — не «опция для галочки», а рабочий инструмент для глубокого сверления, труднообрабатываемых материалов и стабильной автоматизированной обработки. Эффект даёт только согласованная система: подходящие давление и фильтрация, оправки и шпильки с каналами, охлаждаемый инструмент и исправное ротационное соединение. Параметры давления и расхода берите из документации станка и инструмента, а не из общих ориентиров.
Если вы выбираете комплектующие для внутреннего подвода СОЖ, подбираете приводные блоки для токарной головки или хотите проверить состояние шпиндельного узла, специалисты ООО «Эффективное производство» помогут подобрать позиции по каталогу и подскажут решение под ваш станок.
Связанные материалы
Читайте также